单工位给袋式包装机在食品行业的应用与趋势
单工位给袋式包装机 2026-10-17
行业概述
随着食品工业的飞速发展,对于高效便捷的包装设备需求也日益增加。在这个背景下,单工位给袋式包装机应运而生。它不仅能够适应不同大小、形状的产品包装,还广泛应用于各种类型的企业和个体工商户中。
优势分析
高效性与灵活性
单工位给袋式包装机具备高效的工作特性,在短时间内即可完成多次包装操作。与此同时,该设备具有很强的适应性,能够根据不同食品的特点进行个性化调整,确保产品质量的同时也大大缩短了生产周期。
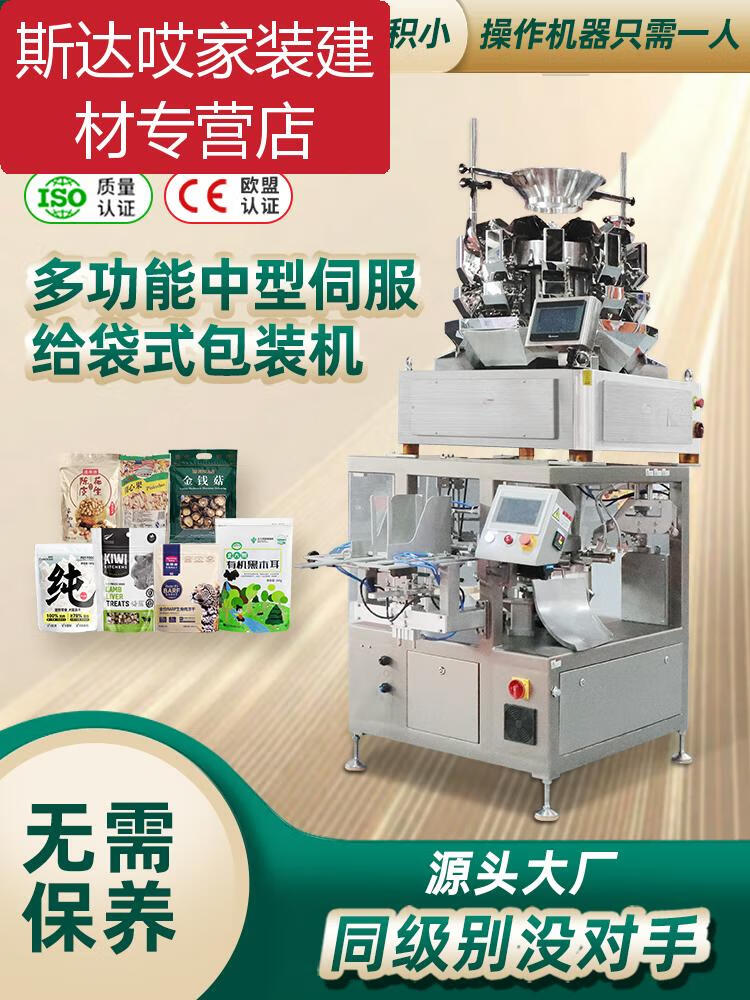
- 举例:某中小型企业使用单工位给袋式包装机后,其产品的日产量提高了30%,库存周转率加快了25%。
操作简单
无论是小型的作坊还是较大的工厂企业,操作人员都不需要经过复杂培训就能很快掌握设备的操作方法。这种简便性使得企业在生产管理上更加灵活自由。
市场趋势
单工位给袋式包装机作为现代化包装生产设备的一部分,在食品行业的应用前景广阔。随着消费者对食品安全和质量要求的提高,这样的包装解决方案越来越受欢迎。
发展方向
- 智能化升级:未来设备可能会朝着更智能的方向发展,比如引入更多先进技术如自动化控制、自动称重系统等。
- 绿色环保理念融合:在追求经济效益的同时,也会更加注重环境保护。使用可降解材料进行包装成为越来越多企业的选择之一。
结语
单工位给袋式包装机凭借其高效性、灵活性以及易于操作等特点,在食品行业中发挥着越来越重要的作用。而随着科技的进步和市场需求的变化,相关技术也将不断更新迭代,为行业的可持续发展注入新的活力和发展动力。